预成型焊片怎么选:合金、形状、公差、助焊剂,一篇讲透
功率器件返修台上,十块烧掉的 IGBT 模块,掰开看焊接层,八块的空洞密得像筛子。
空洞率高的直接后果:散热上不去,芯片结温超标,用着用着就失效。
不少封装厂的解法是换焊膏、调曲线、上真空炉。但真正一步到位的方案,是把焊料本身换掉。
换成预成型焊片。
一、预成型焊片是什么
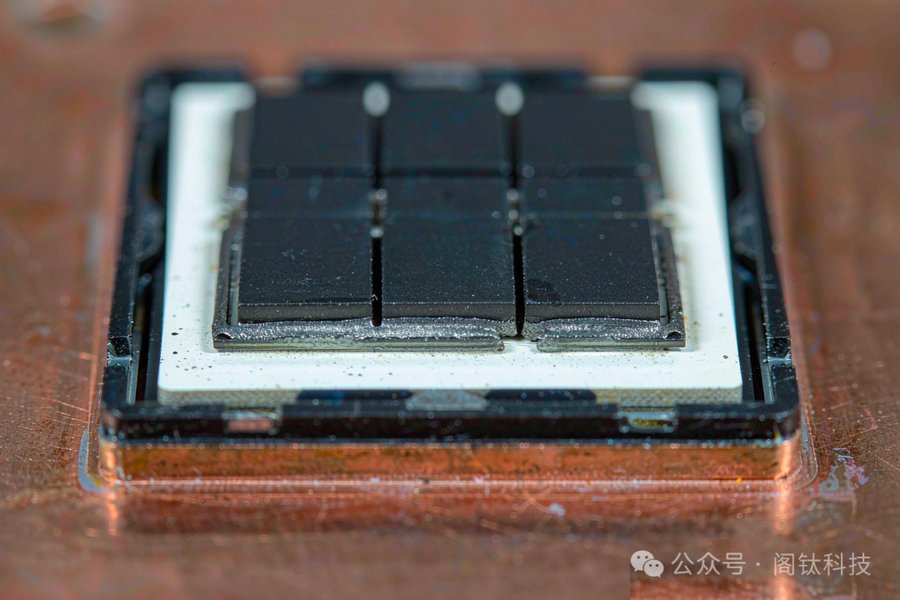
一句话:把焊料按你需要的合金、形状、尺寸,提前做成一个精准的实体件。
圆片、环片、垫圈、球、矩形、螺纹管、褶纹,甚至方形框和凸台形,都能定制。
用的时候放在焊接位置,配合焊膏
或直接焊接。焊料量是提前算好的,一分不多,一分不少。
二、焊膏搞不定的四个场景,它都能补
场景 1|IGBT 封装:两层焊接拉开熔点
IGBT 模块里有两层焊接:芯片与 DBC 陶瓷板一层,DBC 与散热基板一层。两层对耐温和散热的要求完全不同,得用不同熔点的焊料做梯度焊接。焊片按层选合金,配真空焊接,空洞率和洁净度都能压到位。
场景 2|QFN 封装:大焊盘降空洞
QFN 底面中间是一大块裸露散热焊盘,只靠锡膏覆盖,焊膏量不够,空洞率天然偏高。在焊盘上放一片焊片再回流,空洞率立刻下来,焊接可靠性和散热同时保住。
场景 3|SMT:钢网给不够的量,焊片补
钢网厚度定了,印出来的焊膏体积常常只够需求量的一半,焊点强度和覆盖率上不去。焊片直接补足焊料量。涂覆型焊片还能上编带机,用贴装设备自动贴放,进回流炉一炉完成。
场景 4|DIP 波峰焊:一次焊接替代二次人工
传统通孔插件过完波峰焊还要二次补焊,一致性差、助焊剂残留多。在连接器引脚上预放一个焊片环,插件和引脚回流焊一次同时完成,工艺流程直接缩短。
三、四步选型法
第 1 步:按熔点选合金
合金是选型的根,看熔点、热导率、强度三个指标:
| 体系 | 代表合金 | 液相线 |
|---|---|---|
| 低温 | SnBi | 139℃ |
| 有铅通用 | Sn63/Pb37 | 183℃ |
| 无铅主流 | SAC305 | 217~220℃ |
| 无铅高耐温 | SnCu0.7 / SnSb | 227℃ / 240℃ |
| 高铅系 | H系列 | 247~302℃ |
| 高温共晶 | Au80Sn20 | 280℃ |
两个原则:器件的耐温等级决定熔点上限;两层焊接要把熔点差拉开,才有梯度可言。金锡共晶这类高可靠场景,热导率和抗蠕变都远优于锡基合金,代价也高,值得单独立项核算。
第 2 步:按焊盘定形状和公差
标准形状就四类:矩形、垫圈、圆片、异形。
矩形:长宽公差 ±0.05mm,厚度 ±10%
垫圈:看外径、内径、厚度
圆片:看外径、厚度
异形(方形框、心形、凸台):最小壁宽可做到 0.05mm 级,按图定制开模
经验值:焊片面积占焊盘面积七到八成,焊料铺展和溢胶最容易平衡。
第 3 步:按残留要求定涂覆
涂覆就是焊片表面那层助焊剂,四个参数定死:
含量:0~20% 可选,公差 ±2.5%
活性:高 / 中 / 低三档
残留与卤素:严控残留选 R0/L0,一般场景用 RA,可要求无卤素
空洞:按标准验收,焊后空洞率 ≤10%
真空回流场景优先选低飞溅配方,军工和高可靠客户直接按相应国军标对焊片外观提要求。
第 4 步:按产线定包装
载带包装:可上贴片机自动贴装,量产线首选
覆膜包装:两面热封隔绝空气,防氧化
玻璃瓶 / 塑料盒:小批量试验线按用量拿
储存:通风、干燥、防潮,保质期一年
四、三个数字,用之前先记住
① 与焊膏配合使用时,无铅焊片与焊膏的接触面积要不少于 25%,有铅不少于 10%,润湿才靠得住。
② 助焊剂占比低于 2.5%,润湿性会明显变差,别为了省成本压这个数。
③ 助焊剂含量在 2%~2.5% 区间时,回流曲线要相应调整,升温速率调快更稳妥。
预成型焊片不是替代焊膏,是补焊膏的短板。
功率器件、射频器件、大电流连接器,这些对空洞率和焊料量敏感的场景,值得算一笔账:焊片单价看着贵,返修率和报废率降下来的钱,远比差价多。
阁钛科技的预成型焊片覆盖上述全部合金体系和形状规格,矩形、垫圈、圆片标准件常备,异形件按图定制,源头合金厂体系供货,欢迎拿图纸和工况来聊。
你们封装线现在用的什么焊料方案?空洞率控制到多少?评论区聊聊,我会挨条回。
觉得有用,帮个忙
点个「在看」,转给你们工艺和采购同事
关注阁钛科技,后台回复「焊片」,领《预成型焊片选型速查表》:合金熔点对照 + 形状公差 + 涂覆参数,一页打全
📞 找阁钛科技
主营:键合丝 / 溅射靶材与蒸镀材料 / 金基共晶焊料 / 焊锡膏·丝·条·BGA锡球 / SMT贴片红胶 / 预成型焊片
电话 / 微信:150 1923 8275
邮箱:81600812@qq.com
地址:深圳市罗湖区 HALO 广场四期五层
官网:liuwenma.com